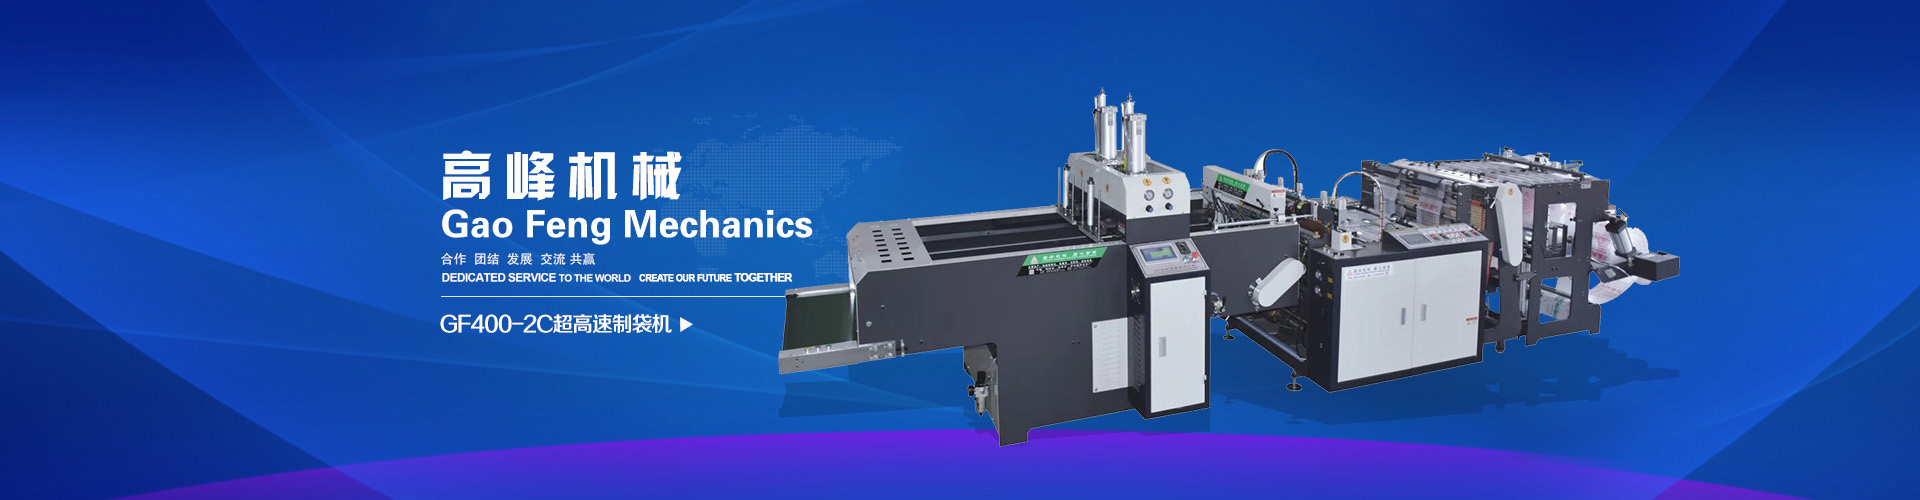
高速制袋機升級改造案例分享
高速制袋機升級改造案例分享:三大成功案例實現效率與品質雙提升
> 通過科學的升級改造,傳統高速制袋機可實現生產效率提升35%以上,產品不良率降低至1%以內,為企業創造顯著經濟效益。
---
升級改造:傳統高速制袋機煥發新生的有效途徑
在當前制造業轉型升級的背景下,許多企業面臨設備更新與成本控制的兩難選擇。實踐證明,對現有高速制袋機進行科學合理的升級改造,是兼顧設備性能提升與投資回報的理想方案。通過引入新技術、新工藝對傳統設備進行系統性優化,不僅能夠顯著提升高速制袋機的生產效率和產品質量,還能延長設備使用壽命,實現投資效益大化。本文將通過三個成功案例,分享不同場景下高速制袋機升級改造的具體方案與實施效果。
---
三大高速制袋機升級改造成功案例
1. 案例一:伺服系統升級實現能效突破
某包裝企業2018年購置的高速制袋機面臨能耗高、精度差的問題:
- 改造方案:將傳統異步電機驅動系統升級為全伺服智能控制系統,包括主軸伺服、送料伺服和切刀伺服
- 技術亮點:
- 采用高響應伺服電機,定位精度達到±0.1mm
- 增加制動能量回收裝置,將減速能量轉化為電能再利用
- 配置智能溫度補償系統,自動修正熱封參數
- 改造效果:
- 設備能耗降低42%,每年節省電費約8萬元
- 生產速度從每分鐘200袋提升至280袋
- 產品尺寸穩定性提升,廢品率從3%降至0.8%
2. 案例二:自動化升級解決用工難題
某日化包裝企業面臨操作工招聘難、人力成本高的問題:
- 改造方案:加裝自動上料系統、視覺檢測系統和機械手收料系統
- 技術亮點:
- 自動上料系統實現卷材自動對接,減少停機時間
- 在線視覺檢測系統實時監控圖案位置和封邊質量
- 六軸機械手實現成品自動碼垛和包裝
- 改造效果:
- 單班操作人員從3人減少至1人,年節省人工成本20萬元
- 設備利用率從65%提升至85%
- 客戶投訴率下降70%,產品質量穩定性顯著提升
3. 案例三:智能化改造提升管理水平
某食品包裝企業希望實現生產數據化和精細化管理:
- 改造方案:安裝數據采集系統、建立設備監控平臺和遠程運維系統
- 技術亮點:
- 加裝智能電表和傳感器,實時監測設備運行狀態
- 開發生產管理APP,實時查看產量、效率和質量數據
- 建立預測性維護系統,提前預警設備故障
- 改造效果:
- 生產數據透明化,管理決策更加科學
- 非計劃停機時間減少60%,設備綜合效率提升25%
- 實現遠程技術支持和故障診斷,服務響應時間縮短50%
---
升級改造的價值總結與實施建議
通過以上三個典型案例可以看出,科學合理的升級改造能夠為傳統高速制袋機注入新的生命力。與購置新設備相比,升級改造具有投資小、見效快、回報率高的顯著優勢。統計數據顯示,成功的升級改造項目通常能在6-15個月內收回投資成本,并在后續生產中持續創造價值。
企業在考慮高速制袋機升級改造時,建議采取以下策略:首先進行全面的設備評估,明確改造目標和預期效果;其次選擇經驗豐富的技術服務商,確保改造方案的技術可行性和經濟合理性;后制定詳細的實施計劃,大限度減少改造期間的生產影響。通過系統化的升級改造,企業能夠在不斷提升設備性能的同時,有效控制投資成本,在激烈的市場競爭中贏得持續競爭優勢。